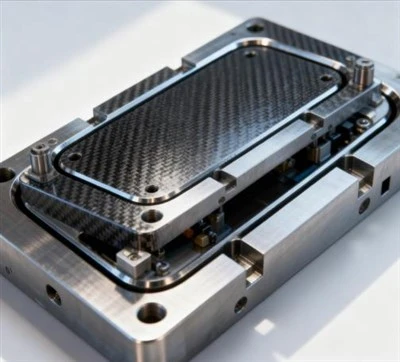
Форма капота двигуна з вуглецевого волокна
Форма капота з вуглецевого волокна — це спеціальний інструмент, який використовується для формування капота з вуглецевого волокна (CFRP Hood) автомобілів. Основними вимогами є висока точність, висока жорсткість і низька термічна деформація для забезпечення зовнішнього вигляду поверхні, точності розмірів і структурної міцності витяжки....
- Швидка доставка
- Гарантія якості
- Обслуговування клієнтів 24/7
Введення продукту
Форма капота з вуглецевого волокна — це спеціальний інструмент, який використовується для формування капота з вуглецевого волокна (CFRP Hood) автомобілів. Основними вимогами є висока точність, висока жорсткість і низька термічна деформація для забезпечення зовнішнього вигляду поверхні, точності розмірів і міцності конструкції витяжки.
I. Вибір матеріалів для форми
·Алюмінієвий сплав (наприклад, 6061-T6):Легкий, швидка теплопровідність, хороші властивості обробки, підходить для виробництва малих і середніх серій і швидкого прототипування.
·Сталь (така як P20, S50C):Висока міцність, хороша зносостійкість, підходить для масового виробництва, але має велику вагу та високу вартість.
·Композитний матеріал з вуглецевого волокна (CFRP):Низький коефіцієнт теплового розширення, хороша сумісність з продуктами, легкий, підходить для високо-точних форм зі складною криволінійною поверхнею, але висока вартість.

II. Ключові моменти проектування структури форми
1.Дизайн підрозділу Mold
- Структура приймає внутрішню та зовнішню конструкцію розколу форми. Лінія розділення розташована на не-зовнішній поверхні капота (наприклад, на крайньому фланці), забезпечуючи повний зовнішній вигляд і плавне виймання з форми.
- Проектованийкромковий модуль фланцядозволяє як цілісне формування, так і різання країв.
2. Профіль і точність
- На основі даних 3D-сканування всього транспортного засобу проводиться моделювання для забезпечення точності підгонки до кузова автомобіля.
- Обробка поверхні профілю повинна досягати класу А (Ra менше або дорівнює 0,8 мкм), що безпосередньо визначає зовнішній вигляд виробу.
- Ключові розміри контролюються з допуском ±0,3 мм, а монтажні отвори розташовані точно.
3. Зміцнення та підтримка
- Задня частина форми оснащена сітчастими -підсилювальними ребрами (відстань 300–500 мм), що не тільки зменшує вагу, але й підвищує жорсткість і запобігає деформації під тиском.
- Опорна рама повинна щільно контактувати з поверхнею прес-форми, рівномірно розподіляючи тиск і уникаючи локальної концентрації напруги.
4. Система вентиляції та вакууму
- По краях порожнини форми встановлені вентиляційні канавки (ширина 0,5–1,0 мм), які запобігають утворенню поверхневих дефектів повітря або браку матеріалу.
- Це необхідно для сумісності з процесами вакуумних мішків / резервуарів гарячого пресування. Форма повинна мати гарну вакуумну герметизацію (швидкість витоку менше або дорівнює 0,01 Па・м³/с).

III. Адаптація основних виробничих процесів
RTM (формування для перенесення смоли): Прес-форма вимагає високої жорсткості та має хорошу герметичність. Він підходить для продуктів середнього-обсягу та високої-якісності.
автоклавне формування: Форма повинна бути стійкою до високих температур (120–180 градусів) і високого тиску (0,5–1,0 МПа), а також має надзвичайно високі вимоги до термічної стабільності.
Вакуумне формування пакетів: Вартість відносно низька, придатна для виробництва невеликих партій або пробних запусків, але вона має високі вимоги до поверхні форми та ефективності ущільнення.
Процес формування ядра розширення:Використовуючи розширювані основні матеріали (наприклад, Koridion), це можливоСкладна структура тіла-утворена протокою з вентиляційним каналом,Вторинне склеювання не потрібне, а цикл формування короткий (приблизно 8–15 хвилин).

IV. Основні застереження щодо виробництва та використання
Закруглені кути і переходи: Кут порожнини, корінь філе ребраR Більше або дорівнює 3 мм,Градієнт переходу товщини (співвідношення менше або дорівнює 1:5), щоб уникнути концентрації напруги та викривлення при полімеризації.
Система опалення / охолодження:Вбудований-трубопровід рівномірного нагрівання гарантує, що різниця температур під час затвердіння буде меншою або дорівнює ±5 градусам, запобігаючи внутрішній напрузі в продукті.
Деформація та технічне обслуговування:Використовуйте спеціальний -температурний-відділювач; після формування повільно охолодіть і рівномірно зніміть форму, щоб уникнути викривлення; регулярно перевіряйте точність поверхні та ефективність ущільнення.

V. Типові дефекти та заходи протидії
Поверхневі бульбашки / дірочки: Покращення продуктивності вихлопу, підвищення рівня вакууму та оптимізація потоку смоли.
Викривлення та деформація виробу: Оптимізуйте жорсткість форми, контролюйте швидкість охолодження та регулюйте напрямок укладання волокон.
Зміщення лінії форми: покращити структуру позиціонування форми та підвищити точність закриття форми.
Шарувата структура: Переконайтеся, що на ламінаті немає зморшок, що вакуумне ущільнення є ретельним, а параметри затвердіння відповідні.
Популярні Мітки: форма для капота двигуна з вуглецевого волокна, Китай, виробники форм для капота двигуна з вуглецевого волокна, фабрика