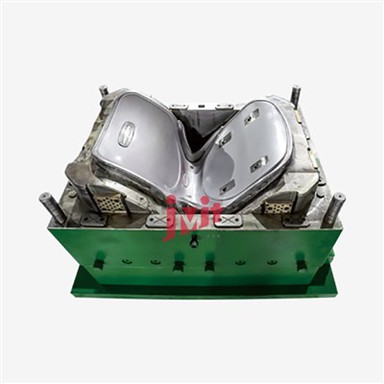
Форма для мийки для пральної машини
У сучасній тенденції, коли інтеграція балкона та ванної кімнати стає все більш помітною, вбудований умивальник для пральної машини став основним вибором на домашньому ринку завдяки своїм основним перевагам, таким як «високе використання простору, зручна установка та...
- Швидка доставка
- Гарантія якості
- Обслуговування клієнтів 24/7
Введення продукту
У сучасній тенденції, коли інтеграція балкона та ванної кімнати стає все більш помітною, вбудований умивальник для пральної машини став основним вибором на домашньому ринку завдяки своїм основним перевагам, таким як «високе використання простору, зручна установка та видатний зовнішній вигляд». Прес-форма, як основний носій для виробництва цього продукту, точність її конструкції, виробничий процес і характеристики матеріалу безпосередньо визначають рівень якості, ефективність виробництва та ринкову конкурентоспроможність кінцевого продукту. JMJT Mold проводить вас через п’ять вимірів - переваги, основну конкурентоспроможність, вибір матеріалів, процедури обробки та перспективи на майбутнє -, щоб глибоко проаналізувати ключові технічні моменти та промислову цінність форми для інтегрованої раковини пральної машини.https://www.jiutaimould.net/
I. Основні переваги прес-форми: революційна продуктивність, адаптована до сценаріїв застосування
Основні переваги інтегрованої форми для раковини для пральної машини зосереджені в подвійних проривах адаптації сцени та ефективності виробництва. З точки зору пристосування до простору, форма може точно формувати інтегровану структуру «положення для вбудованої установки пральної машини + корпус умивальника», повністю вирішуючи проблему розриву традиційних розділених виробів - після вимірювання водонепроникна герметичність інтегрованого формованого продукту більш ніж на 40% вища, ніж у роздільного продукту, ефективно уникаючи ризику витоку води на балконі. З точки зору ефективності виробництва, одноразовий рівень кваліфікації-формування високоякісних форм може досягати понад 98%, а стандартний термін служби перевищує 300 000 циклів штампування; порівняно з моделлю роздільної форми, яка потребує окремого формування, а потім складання, ефективність виробництва безпосередньо підвищується на 50%, а вартість форми на одиницю виробу знижується приблизно на 30%, що значно підвищує ринкову цінову перевагу підприємства.
Крім того, форма має широкі можливості персоналізованого налаштування, за допомогою яких можна гнучко регулювати глибину басейну (звичайні 30-45 см можна налаштувати), положення дренажного отвору (перемикач настінного/наземного відведення) та зовнішнього вигляду (квадратна, кругла або неправильна форма); в той же час, він поєднується з процесами обробки поверхні, такими як полірування, піскоструминна обробка та покриття, щоб отримати різноманітні текстури, такі як матова, блискуча та текстурні візерунки, ідеально адаптуючись до різних сучасних мінімалістичних, розкішних та нових стилів домашнього дизайну в китайському стилі. Ця здатність збалансувати «стандартизовану архітектуру прес-форми + модульне налаштування налаштувань» стала основною конкурентоспроможністю, яка вирізняє підприємства з виробництва прес-форм на ринку.

II. Основна конкурентоспроможність: точне керування та можливості структурної оптимізації
Основна конкурентоспроможність прес-форми полягає в «контролі-рівня міліметрів» ключових характеристик продукту, причому контроль точності та оптимізація конструкції є двома основними опорами. З точки зору контролю точності, основні розміри порожнини прес-форми повинні суворо контролюватися в межах ±0,02 мм - цей стандарт точності може гарантувати, що зазор між корпусом пральної машини та місцем встановлення раковини не перевищує 0,5 мм, досягаючи ефекту «ідеально щільного» складання; в той же час, похибка площинності поверхні басейну повинна бути менше або дорівнювати 0,1 мм/м, що принципово дозволяє уникнути проблем із залишками води. Реалізація цієї вимоги щодо точності залежить від передової технології аналізу потоку прес-форми: за допомогою програмного забезпечення CAE, такого як Moldflow, для моделювання всього процесу потоку розплаву, заповнення та охолодження в порожнині форми, оптимізації кількості та положення затворів, щільності розміщення та розмірів поперечного-перерізу каналів охолоджувальної води, а також для контролю швидкості появи слідів усадки, слідів розплавлення тощо. бути нижче 2%.
Структурна оптимізація зосереджена на покращенні ефективності виймання та довговічності. Для композиційної структури інтегрованої ванни «басейн + монтажне положення» прес-форми зазвичай використовують механізми «витягування ядра похилої направляючої колони + з’єднання повзуна», що дозволяє досягти плавного виймання складних порожнин із рівномірністю зусилля виймання, що збільшується на 40%, ефективно запобігаючи деформації виробу (деформація менше або дорівнює 0,3 мм) через нерівномірний розподіл сили. У проекті довговічності, на додаток до використання дугових переходів R3-R5 у кутах порожнини прес-форми (щоб уникнути концентрації напруги), поверхню порожнини форми буде піддано обробці азотуванням (твердість підвищиться до HV800 або вище), а розташування верхніх штифтів (відстань менше або дорівнює 150 мм) буде оптимізовано для зменшення локального зносу, що в кінцевому підсумку досягне позитивний цикл «термін служби прес-форми подовжено на 20%, кількість браку продукції зменшена на 1,5%».

III. Вибір матеріалу: адаптивність продуктивності визначає цінність форми
Вибір матеріалів прес-форми повинен базуватися на моделі трикутного балансу «продуктивності обробки, довговічності та бюджету витрат». В даний час в промисловості сформувалися три матеріальні системи:
Перший тип — це базова попередньо-загартована сталь P20/718, придатна для виробництва-цельних пластикових раковин із звичайних пластмас, таких як PP та ABS. Заводська твердість досягла HRC28-32, тому подальша обробка гарту не потрібна. Він має високу ефективність обробки, а ціна одиниці становить лише 25-35 юанів за кілограм. Термін служби одноразового використання стабільний і перевищує 300 000 разів.
Другий тип – високоякісна-дзеркальна нержавіюча сталь S136. Після загартування у вакуумі та глибокої холодної обробки його твердість підвищується до HRC 45-50. Поверхня відполірована для отримання дзеркального покриття з Ra 0,02 мкм. Він має чудову стійкість до корозії (здатний витримувати кислотний засіб для виймання з форми, який використовується під час формування кварцового каменю), і підходить для вимог формування під високим тиском композитних матеріалів, таких як кварцовий камінь і SMC. Термін служби може досягати понад 500 000 разів, ціна одиниці приблизно 80-100 юанів за кілограм.
Третій тип - спеціальна штампова сталь H13 для гарячої обробки. Він може підтримувати твердість HRC 40 або вище при температурі 600 градусів. Він має надзвичайну-високотемпературну зносостійкість і є ексклюзивним вибором для-цельних форм із композитних матеріалів SMC і BMC, які потребують 150-180 градусів високотемпературного затвердіння. Його термін служби перевищує 600 000 циклів.
Адаптивність матеріалу безпосередньо визначає «успіх» або «провал» форми. Візьмемо як приклад виробництво інтегрованих басейнів з кварцового каменю: процес формування повинен витримувати подвійне навантаження: висока температура 160 градусів і високий тиск 850-1000 тонн. Звичайна сталь схильна до руйнування порожнин або подряпин на поверхні. Тому слід вибирати сталь S136, яка пройшла попередню обробку «кування + сфероїдизуючий відпал». Шляхом очищення кристалічних зерен можна покращити щільність матеріалу; в той же час, поверхня порожнини повинна пройти обробку твердого хромування (з товщиною 5-8 мкм), що підвищить поверхневу твердість вище HV1000, ефективно вирішуючи проблеми прилипання до форми та зносу, викликаного частинками кварцового піску, і забезпечуючи стабільність якості формування виробу.

IV. Процедури обробки: ключові ланки визначають точність формування
Обробка форми дотримується основної логіки: «дизайн визначає напрямок, обробка забезпечує точність, налагодження визначає успіх чи невдачу», і вимагає більше десяти процедур у чотири етапи. Серед них три ключові ланки визначають кінцеву якість. Перший — етап цифрового проектування: використання програмного забезпечення 3D, такого як UG і ProE, для побудови повністю параметричної моделі 1:1 та оптимізації каналів охолоджувальної води за допомогою аналізу потоку форми CAE (зазвичай із використанням спіральних каналів води діаметром 8-12 мм), щоб переконатися, що різниця температур у кожній зоні форми менше або дорівнює 5 градусам, зменшуючи усадку та деформацію продукту; другий етап - точна обробка:
Використання верстатів із ЧПК із п’ятьма- осями для фрезерування поверхні порожнини з точністю позиціонування ±0,005 мм і завершення формування складних структур, таких як глибокі порожнини та вузькі прорізи, за допомогою електроерозійної обробки (точність обробки ±0,003 мм), а кінцева шорсткість поверхні порожнини має бути нижчою за Ra0,8 мкм; третій етап налагодження пробної форми: необхідно провести 3-5 раундів пробної форми, регулюючи температуру лиття під тиском (тип пластику 180-230 градусів, композитний матеріал 200-250 градусів), тиск (80-120 МПа) і час витримки тиску, зосереджуючись на перевірці плавності виймання з форми, точності розміру продукту (за допомогою трикоординатний вимірювальний прилад для виявлення) і поверхневих дефектів, поки кваліфікована швидкість серійного виробництва не стабілізується на рівні понад 98%.
Для форм із інтегрованим резервуаром SMC (Sheet Mold Compound) потрібен додатковий ключовий етап налагодження системи попереднього нагріву форми: температура верхньої та нижньої форм контролюється в діапазоні градієнтів 150-160 градусів і 160-170 градусів відповідно за допомогою регулятора температури форми, гарантуючи, що матеріал повністю затвердіє протягом 2-3 хвилин під тиском 850-1000 тонн у преса; у той же час кількість розпилювача роздільного агента (0,5-1 г на квадратний метр) необхідно відрегулювати, щоб забезпечити плавне виймання з форми, уникаючи залишків, які впливають на текстуру поверхні виробу.

V. Перспективи майбутнього: провідні оновлення інтелекту та екологізації
Відповідно до тенденції розвитку індустрії ванних кімнат до «інтелекту, екології та високо-ендізації», технологія формування прискорить її оновлення в трьох основних напрямках:
Однією з них є інновація інтелектуального виробництва: інтеграція цифрової подвійної системи CAD/CAE/CAM запроваджується для досягнення повної-цифрової передачі дизайну прес-форм, обробки й перевірки; у поєднанні з шести-осьовими промисловими роботами він дає змогу завантажувати й розвантажувати прес-форми, а також проводити точний контроль, що призводить до підвищення ефективності виробництва понад 30%; водночас завдяки-збору даних у режимі реального часу, таких як температура прес-форми, тиск і вібрація за допомогою датчиків Інтернету речей, можна здійснити прогнозування несправностей і термін служби.
По-друге, це прорив у екологічних технологіях: рекламуйте «перероблену сталь H13» (зі рівнем переробки 80%) і водо-розчинні екологічно чисті відокремлювачі як екологічні матеріали та процеси. Розробка спеціалізованих форм, придатних для екологічно чистих субстратів, таких як біопластики та перероблений кварцовий камінь, відповідаючи на вимоги модернізації в рамках політики «подвійного вуглецю».
По-третє, інтеграція розширених функцій: у відповідь на тенденцію інтелектуальних виробів для ванної кімнати ми розробили інтегровану форму, яка включає датчики рівня води, інтелектуальні клапани контролю води та місця установки для модулів ультрафіолетової стерилізації. Це забезпечує глибоку інтеграцію «утворення цвілі - функції інтеграції - інтелектуального керування», допомагаючи оновити кінцеві продукти до «інтелектуальних окремих елементів на основі сценарію-».

VI. Висновок: прес-форми є основною опорою для промислової модернізації.
Підсумовуючи, основна цінність інтегрованої форми для раковин пральної машини вже давно вийшла за рамки традиційного позиціонування «інструменту для формування продукту» - він відповідає різним властивостям підкладки завдяки дизайну адаптації матеріалу, гарантує якість продукту завдяки точній технології обробки, підвищує ефективність виробництва завдяки структурній оптимізації та інноваціям і, зрештою, надає кінцевим продуктам основні переваги, такі як «пристосування до простору + довговічність і надійність + персоналізація налаштування». Суть його конкурентоспроможності полягає в комплексних можливостях співпраці трьох технічних вимірів «матеріал, дизайн і процес»; у той час як напрямок модернізації до інтелекту та екології відкриває простір-з більшою доданою вартістю для розвитку промисловості цвілі. З постійним випуском інтегрованих побутових та інтелектуальних потреб прес-форми й надалі стануть основним центром, що об’єднує дослідження та розробки матеріалів, інновації продуктів та промислову модернізацію, сприяючи глибокій трансформації індустрії ванних кімнат від «масштабного розширення» до «підвищення якості».
Популярні Мітки: пральна машина інтегрована форма басейну, Китай пральна машина інтегрована форма басейну виробники, фабрика