


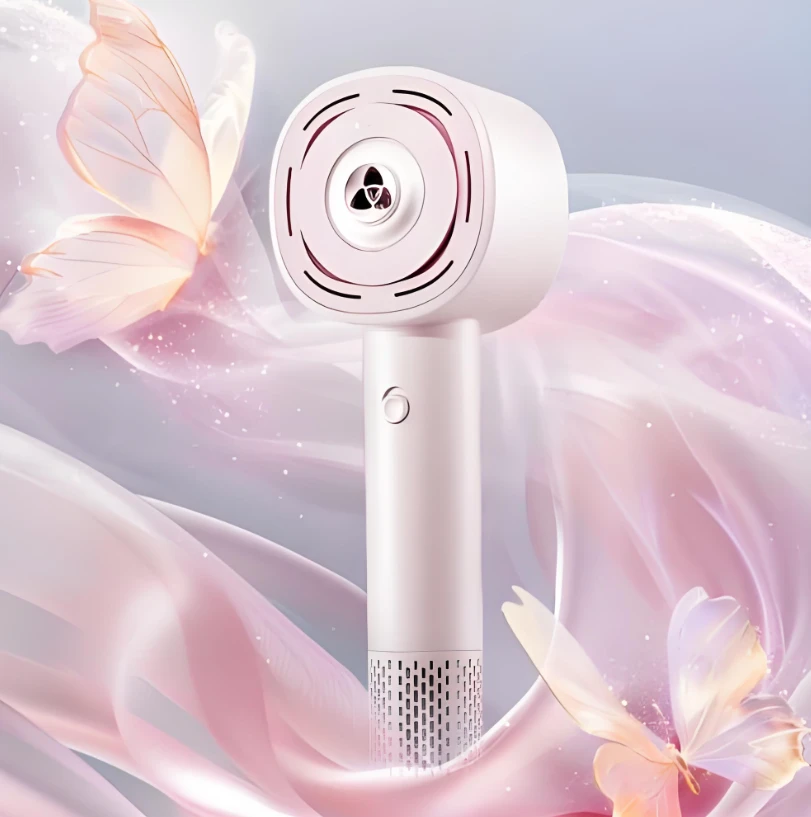
Форма для пластикового корпусу повітродувки
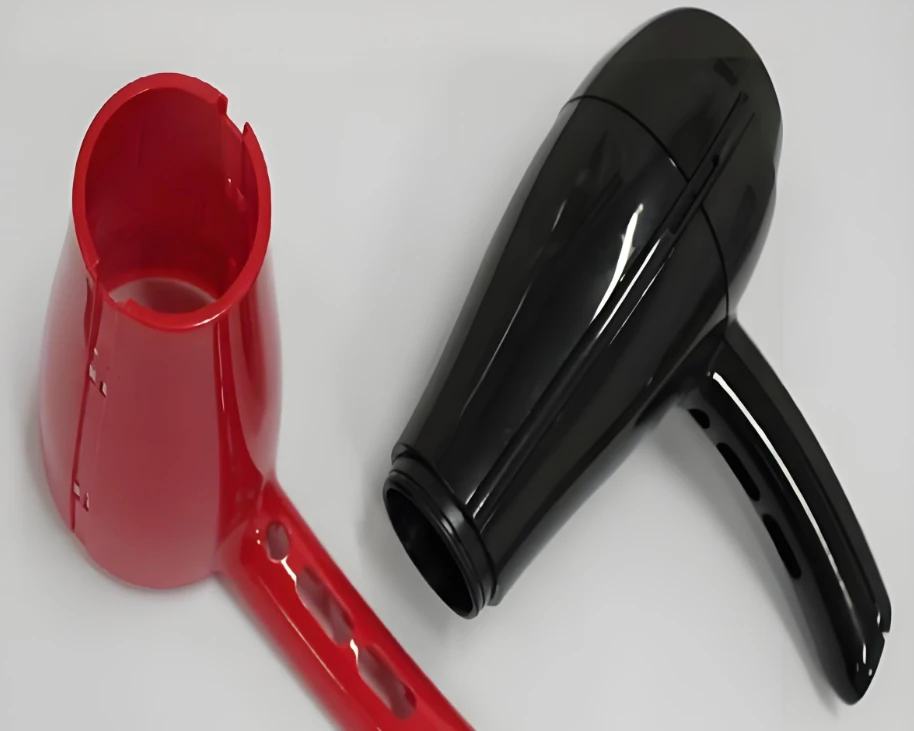
Пластиковий корпус фена, як основний захисний і естетичний компонент всього пристрою, відповідає за захист внутрішнього двигуна, нагрівального дроту та інших точних компонентів. Також потрібно враховувати зручність утримання, стійкість до високих-температур і...
- Швидка доставка
- Гарантія якості
- Обслуговування клієнтів 24/7
Введення продукту
Пластиковий корпус фена, як основний захисний і естетичний компонент всього пристрою, відповідає за захист внутрішнього двигуна, нагрівального дроту та інших точних компонентів. Він також має враховувати зручність утримання, стійкість до високих-температур і естетичну структуру, враховуючи такі функціональні структури, як повітрозабірники та отвори для ґудзиків. Якість пластикового корпусу безпосередньо впливає на досвід користувача та конкурентоспроможність продукту на ринку. Високоякісне-виробництво пластикового корпусу фена невід’ємне від спільної роботи трьох основних процесів: проектування прес-форм, виготовлення форм та лиття під тиском. Конструкція форми забезпечує точність у джерела, виробничі процеси гарантують якість реалізації, а лиття під тиском завершує процес формування. Ці три аспекти взаємозалежні, і жоден не може бути відсутнім.
I. Ключові моменти дизайну форми для пластикового корпусу фена
Конструкція форми є основною передумовою для забезпечення якості пластикової оболонки фена. Він має точно відповідати основним характеристикам оболонки, якими є "легка, неправильна форма, стійкість до високих-температур і багато-функціональні отвори". Слід зосередитися на двох основних вимірах: сумісності матеріалів і структурному дизайні, щоб заздалегідь уникнути дефектів формування та закласти міцну основу для наступних процесів і технологій.
(1) Сумісність матеріалів
Необхідно досягти точного збігу між формою та пластиковим матеріалом оболонки. Зараз у промисловості в основному використовуються інженерні пластики, такі як сплав ПК/АБС, вогнестійкий АБС та армований нейлон. Ці матеріали мають чудову стійкість до високих-температур (здатні витримувати робочі температури 100–120 градусів), в’язкість, жорсткість і текучість, а також відповідають стандарту вогнестійкості UL 94 V-0. Вони можуть не тільки відповідати вимогам до високих температур поблизу нагрівального елемента корпусу фена та вимогам до структурної міцності під час утримання, але й забезпечувати якість зовнішнього вигляду та безпеку ізоляції.
На етапі проектування важливо точно розрахувати швидкість усадки вибраного пластику (наприклад, швидкість усадки PC/ABS становить 0,5%–0,7%) і розумно зберегти допуск на усадку в поєднанні з властивостями матеріалу. Це може ефективно уникнути таких дефектів, як відхилення розмірів, деформація та сліди усадки після формування оболонки, гарантуючи, що оболонка точно підходить до внутрішнього двигуна, кнопок та інших компонентів, і гарантує плавну вентиляцію через впускні та випускні отвори.
Вибір матеріалу корпусу прес-форми повинен враховувати як точність, так і термін служби: для середньо- та дрібносерійного виробництва можна вибрати попередньо-загартовану сталь P20; для широкомасштабного-масового виробництва рекомендується гарячеоброблена сталь H13, яку слід азотувати, щоб значно підвищити зносостійкість порожнини та подовжити термін служби прес-форми до понад 500 000 циклів форми.
(2) Структурний дизайн
Щоб відповідати вимогам зовнішньої оболонки, таким як «ручка та корпус сформовані єдиним цілим без очевидних лінійних позначок або відмінностей у кроках, а також точні позиції отворів», було оптимізовано чотири основні структури та організовано між-перевірку DFM у відділах.
1. Лінія поділу:Суворо уникайте -рівніх поверхонь і зон ручки. Використовуйте скошену вставку/заглиблену структуру серцевини, щоб мінімізувати мітки ліній, різницю кроків і спалах, одночасно забезпечуючи зовнішній вигляд і плавне відкриття та закриття.
2. Гарячий канал і ворота:Переважно використовуйте приховані ворота або точкові ворота, уникаючи зон появи / захоплення. Враховуючи неправильну форму дугоподібного-корпуса та довгу рукоятку, раціонально організуйте кількість і розташування затворів, щоб забезпечити швидке та рівномірне заповнення розплаву, зменшити короткі удари та лінії зварювання, а також мінімізувати відходи матеріалу на литнику.
3. Охолодження + викид + вентиляція:Канали охолоджувальної води розташовані вздовж форми, зосереджуючись на зміцненні ділянок із нерівною товщиною стінок, таких як з’єднання між корпусом і ручкою та отвір для виходу повітря. Викид досягається за допомогою комбінації виштовхувальних штифтів і штовхаючих пластин, уникаючи зовнішніх поверхонь і функціональних отворів. Для складних порожнин використовуйте заглиблені клапани для виймання з форми / висувні клапани. Глибина вентиляційного отвору становить 0,02–0,04 мм, а ширина – 4–6 мм, розташована точно на кінці потоку розплаву.
4. Резерв функціональних структур:Точне проектування позицій формування замкової щілини та повітрозабірника, щоб забезпечити точність отвору та гладкі краї, уникаючи подальшої вторинної обробки та зменшуючи витрати.

II. Процес виготовлення пластикової оболонки для фена
Виробництво прес-форм є основним кроком у перетворенні проектних планів у виробничі інструменти. Він дотримується принципів «точної обробки, стандартизованого складання та суворого налагодження» та враховує характеристики тонкостінних, неправильних форм і багатьох деталей, контролюючи точність кожного процесу в три етапи, щоб забезпечити тривалість життя та стабільність формування форм.
(1) Підготовча робота
1. Огляд проектних креслень + моделювання CAE (Moldflow): Перевірте заповнення, охолодження, викривлення та оптимізуйте конструкції воріт і водотоків;
2. Заготівля та попередня -обробка матеріалів: підготуйте матеріали відповідно до специфікацій, виконайте загартування сталі H13 для усунення внутрішньої напруги;
3. Вибір стандартних компонентів: виберіть-стандартні компоненти відомого бренду для напрямних штифтів, виштовхувальних штифтів, пружин, ущільнювальних кілець тощо, щоб забезпечити взаємозамінність і довговічність.
(2) Точна обробка (повний ланцюжок процесу)
1. Фрезерування з ЧПУ/чорнова обробка з ЧПУ: швидко видаліть надлишки, залишивши 0,3–0,5 мм для тонкої обробки;
2. Електроерозійна обробка (EDM): обробляйте складні порожнини, глибокі порожнини, вузькі прорізи тощо, до яких важко дістатися інструментам, щоб забезпечити точність контуру;
3. Різання дроту (повільне різання дроту): обробляйте високо{1}}точні деталі, такі як повзуни та вставки, з допуском ±0,005 мм;
4. Тонке шліфування + полірування: відполіруйте поверхню порожнини до рівня SPI A2–A1; відполіруйте зовнішню поверхню до дзеркального стану та за потреби виконайте матову/рельєфну обробку на не-зовнішніх поверхнях;
5. Термічна обробка: нітридна обробка сталі H13 із твердістю поверхні понад HV900 для підвищення зносостійкості;
6. Обробка компонентів: самостійно обробляйте та перевіряйте такі компоненти, як повзуни, похилі напрямні колони, механізми виштовхування тощо.
III. Процес лиття під тиском і подальша-обробка
(1) Попередня-обробка сировини
ПК/АБС і -вогнестійкий АБС слід сушити при 80–85 градусах протягом 2–4 годин із вмістом вологи нижче 0,02%; армований нейлон потрібно сушити при 100-110 градусах більше 4 годин, щоб запобігти утворенню бульбашок і сріблястих смуг під час формування.
(2) Контроль основних параметрів процесу
|
Категорія параметра |
Рекомендований діапазон (переважно PC/ABS) |
контрольна головна точка |
|
температура |
Конус 230-250 градусів; Цвіль 70-80 градусів; Різниця температур менше або дорівнює 5 градусам |
Температура форми-з вогнезахисного АБС: 50–70 градусів; конформне охолодження для зміцнення ділянок з нерівномірною товщиною стінок; замкнутий-контур керування машиною температури прес-форми |
|
тиск |
Тиск впорскування: 80–120 МПа (тон-стінний)/ 60–80 МПа (товст-стінний); Тиск витримки: 40–70 МПа (50–60 % тиску впорскування); Протитиск: 0,5–1,5 МПа |
Надмірний тиск може спричинити-віддування краю/внутрішнє напруження занадто велике; занадто низький тиск може призвести до коротких ударів; зворотний тиск перешкоджає залученню повітря. |
|
时间 |
Вводити протягом 3-8 секунд; утримувати тиск 10-20 секунд; охолодити протягом 15-30 секунд (що становить 60%-70% циклу) |
Багато{0}}рівневе впорскування: повільна подача (30–50 мм/с), помірне наповнення (50–100 мм/с), повільний утримуючий тиск (20–30 мм/с) |
(3) Пост{1}}процедури обробки
1. Очищення/заливання залишків порту: ручне шліфування + механічне полірування, щоб уникнути подряпин на поверхні;
2. Усунення внутрішньої напруги: помістіть у духовку при температурі 80–100 градусів на 2–4 години для ізоляції, потім повільно охолодіть до кімнатної температури, щоб запобігти деформації та розтріскування на пізнішому етапі;
3. Огляд і обробка поверхні: після очищення проведіть комплексну перевірку зовнішнього вигляду (відсутність бульбашок, вм'ятин, подряпин) і розмірів; за потреби виконайте такі процеси, як фарбування, гальванічне покриття, IMD/INS тощо, щоб покращити текстуру зовнішнього вигляду та довговічність.

IV. Основні відомості та контрзаходи для поширених дефектів
(1) Основне резюме
Високоякісне-виробництво пластикового корпусу фена досягається завдяки глибокій синергії дизайну прес-форми (подвійна точність матеріалів і структури), точного виробництва (точний контроль протягом усього процесу) і технології лиття під тиском (замкнений-контур температури/тиску/часу). На етапі проектування CAE-симуляція використовується, щоб заздалегідь визначити та уникнути дефектів. На етапі виготовлення суворо контролюється точність обробки та складання. Під час стадії лиття під тиском параметри точно контролюються, а сушіння та подальша-обробка сировини здійснюються належним чином. Всі три аспекти є незамінними. Підприємствам необхідно поєднувати вимоги до партій, цільові витрати та стандарти якості, а також постійно оптимізувати структуру форми та параметри процесу, щоб отримати перевагу в ринковій конкуренції.
(2) Таблиця швидкої боротьби з дефектами
|
тип дефекту |
першопричина |
контрзахід |
|
Шрами / Вм'ятини |
Нерівномірна товщина стінок, недостатнє утримання тиску та нерівномірне охолодження |
Оптимізуйте товщину стінки, збільште тиск/час витримки та посиліть конформне охолодження товстостінної-області. |
|
знак зварювання |
Неправильне положення воріт, низька температура плавлення та погана вихлопна система |
Відрегулюйте затвор, підвищте температуру матеріалу та додайте випускну канавку (глибиною 0,02–0,04 мм) |
|
обрізка |
Недостатня сила затиску, низька точність поверхні розрізу та надмірний тиск упорскування |
Збільште силу затиску, відшліфуйте поверхню розділення та зменшіть тиск упорскування та температуру матеріалу |
|
деформація вигину |
Нерівномірне охолодження і висока внутрішня напруга |
Оптимізуйте водний шлях, подовжте час охолодження та додайте процес відпалу |

Популярні Мітки: пластиковий корпус для повітродувки, виробники форм для пластикового корпусу для повітродувки, фабрика


