Рішення для лиття під тиском для автомобільних деталей
Aug 05, 2026
Рішення для поверхневих вм’ятин (вм’ятини/заглибини) у литих автомобільних деталях
Автомобільні деталі, виготовлені-литтям під тиском, пред’являють суворі вимоги до якості поверхні та стабільності розмірів, особливо для зовнішніх і внутрішніх компонентів -поверхні. Під час виробництва часто виникають поверхневі сліди (дефекти усадки), які зазвичай зосереджені в таких областях, як ребра, виступи гвинтів і місцеві потовщені виступи. Ці дефекти не лише впливають на візуальний вигляд, але, у важких випадках, можуть призвести до поганої підгонки збірки, надмірних дефектів фарби та, зрештою, призвести до відмови від продукту. Основна причина слідів від просідання полягає в нерівномірній усадці між товстими та тонкими ділянками під час фази охолодження розплаву, де тривале звуження товстіших ділянок тягне поверхневий шар, утворюючи поглиблення. Фактори, що сприяють цьому дефекту, включають дизайн продукту, конструкцію форми, процес лиття під тиском і сировину. Удосконалення має здійснюватися на основі систематичного підходу-спочатку коригування параметрів процесу, потім модифікація прес-форми та, нарешті, оптимізація структури продукту, просуваючись від легших до складніших рішень. Нижче наведено повний огляд коригувальних заходів.

Пластикова коробка для зберігання ABS+PC
I. Налагодження процесу лиття під тиском
1. Тиск і підтримка тиску
Збільшити тиск утримання:Під час стадії тиску витримки матеріал постійно додається в порожнину, щоб протидіяти усадці. Для автомобільних деталей рекомендується покладатися переважно на тиск утримання, а не виключно на тиск уприскування.
Збільште час утримування тиску: Неефективно застосовувати тиск, доки ворота не замерзнуть і не стануть повністю герметичними.
Сегментарне утримання тиску:Перший-ступінь високого{1}}наповнення тиском, другий-ступінь низького-тиску, щоб запобігти надмірному навантаженню (щоб уникнути білих плям і викривлення на зовнішніх частинах).
Помилкове уявлення: просто підвищення тиску впорскування. Після заповнення порожнини прес-форми під час процесу ін’єкції тиск важко передати на ділянки з товстими-стінками, і покращення є обмеженим.
2. контроль температури
Належним чином знизити температуру матеріалу: температура розплаву не повинна бути занадто високою, оскільки це збільшить швидкість усадки; він також не повинен бути занадто низьким, щоб уникнути поганого зварювання та коротких ударів.
температура матриці
✅ Зовнішній вигляд: досить підвищити температуру форми, охолодження поверхні розплаву стає повільнішим, що сприяє передачі тиску та зменшує зморшки
⚠️ Якщо температура форми занадто висока, це подовжить період охолодження та збільшить загальну усадку. Необхідно знайти точку рівноваги.
Знизьте температуру насадки та системи гарячого каналу,Зменшити усадку після-обробки, спричинену постійним тепловим розширенням розплаву.
3. Швидкість і зміна позицій
- Під час процесу заповнення зменшіть швидкість впорскування на пізнішому етапі, щоб запобігти передчасному замерзанню товстої частини та запобігти потраплянню розплаву під тиском;
- Скоротіть положення перемикача V/P і якнайшвидше перейдіть у стан під тиском. Не чекайте, поки наповнення повністю завершиться перед перемиканням.
4. час охолодження
Належним чином подовжте час охолодження, щоб дати деталі повністю затвердіти, перш ніж знімати її; якщо видалити занадто рано, пластикова частина буде мати високу температуру та м’яку, що робить її схильною до подальшої усадки та депресії.
5. протитиск
Злегка збільшити протитиск, зробити розплав щільнішим, зменшити внутрішні порожнечі, трохи покращити сліди усадки. Однак вона не повинна бути занадто високою, інакше підвищення температури буде занадто великим.
II. Оптимізація воріт, канавок і структури форми
Ворота повинні бути розташовані якомога ближче до поглибленняBOSS Для колон і товстих ребер нанесіть клей поблизу, щоб утримуючий тиск досягав безпосередньо товстостінної ділянки; нанесення клею на велику відстань призведе до значної втрати тиску.
Збільште діаметр воріт / Скоротіть час заморожування ворітМаленький затвор швидко твердне, унеможливлюючи підтримку тиску для безперервної подачі; для великих автомобільних деталей зазвичай використовуються вентиля-у формі вентилятора, заглиблені затвори та гарячі канали.
Оптимізація вихлопної системиУ товст-області затримане повітря утворює поглиблення та бульбашки; на кінцях армуючих смуг і в товстих ділянках слід передбачити вентиляційні канавки.
Оптимізація системи охолодження водиПлоща з товстими стінками збільшує водяні канали, при цьому водяні канали розташовані поблизу порожнини, зменшуючи різницю температур між товстими та тонкими ділянками та уникаючи надмірного локального перегріву та звуження; колонці BOSS надається пріоритет для обробкиВода-блокувальний лист, фонтанне охолодження.
Уникайте локального накопичення теплаГострі кути та товсті ділянки ядра форми схильні до накопичення тепла. Тому для прискорення тепловіддачі необхідно використовувати вставки з берилієвої міді.
III. Дизайн структури продукту
Найпоширеніша причина дефектів пластикових деталей автомобіля: різка зміна товщини стінок.
1. Рівномірна товщина стінки, з контрольованою різницею товщини стінки менше 20%;
2. Товщина ребра. Менше або дорівнює 0,6-0,7 товщини основної стінки (перевищення цієї точки задня частина ребра схильна до депресії);
3. Колонка BOSS:
o Не робіть це суцільною товстою колоною;
o Зробіть корінь стовпчика заглибленим або видовбаним (крадіть м'ясо);
o Збільшити радіус у корені та зменшити локальну товщину;
4. Товсті виступи, потовщені ділянки безпосередньо викрадають матеріал із спини (випорожнюють), усуваючи товсте м’ясо в корені з джерела.
Досвід промисловості: для зовнішніх частин A, якщо на спині є товсті ребра або BOSS, крадіжка м’яса сама по собі важко повністю усунути сліди усадки під час регулювання машини.
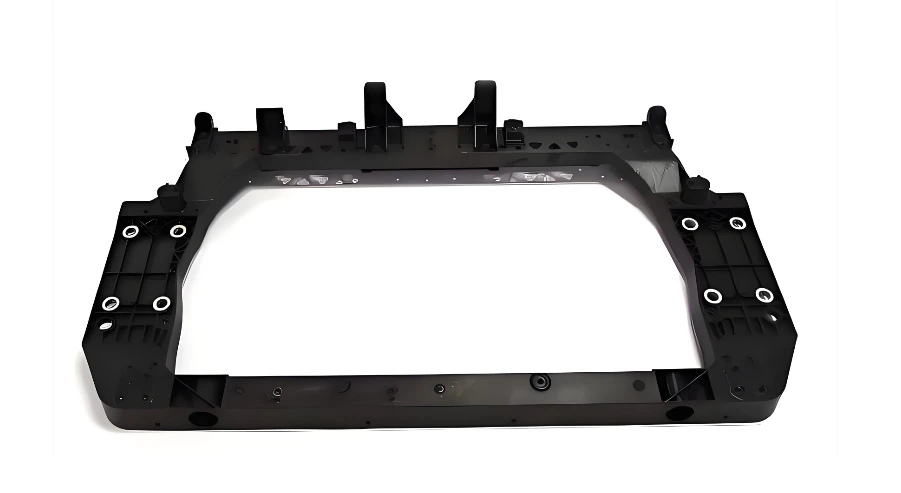
Передня-рама автомобіля
IV. Коригування напрямку матеріалу
1. За однакових умов: кристалічні матеріали (PP, PA, POM) стискаються набагато більше, ніж не-кристалічні матеріали (ABS, PC), і більш схильні до вдавлення;
2. Додавання скловолокна та мінеральних наповнювачів може зменшити швидкість усадки при формуванні та полегшити вдавлення;
3. Вибір низького-ступеню усадки;
4. Надмірне співвідношення переробленого матеріалу призводить до коливань щільності розплаву та нестабільних слідів усадки. Строго контролюйте співвідношення змішування.
V. Послідовність швидкого розслідування
Перевірте, чи відповідає положення поглиблення заднім ребрам / колонам / товстим секціям → Визначте, чи це типове поглиблення на товсті-стіни
Збільшити час утримання тиску та підвищити тиск утримання для тестування (пріоритет)
Точне -налаштування температури форми та матеріалу, оптимізація точки перемикання V/P
Перевірте, чи достатня відстань і розмір воріт
Перевірте, чи поганий вихлоп у товстому положенні
Якщо наведені вище методи неефективні: оцініть модифікацію форми (збільшення розміру затвора, додавання охолодження вставки) або крадіжку м’яса продукту
- Відступ (відступ): поверхня увігнута всередину, без отворів, на зовнішній стороні товстого зрізу;
- Вакуумна бульбашка: внутрішня порожнина у формованій частині, сильна, коли поверхня руйнується, здебільшого спричинена недостатнім утримуючим тиском + надмірною товщиною стінки. Спосіб обробки такий же.