


Розробка та процес виготовлення дефлекторної форми для вантажівок SMC
Oct 05, 2026
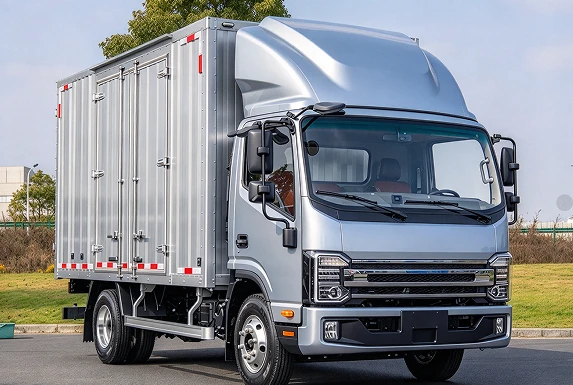
Керуючись як енергетичною-тенденцією переходу, так і-регулюванням економії палива,Дефлектор вантажного автомобіля SMCстали основним рішенням для комерційних транспортних засобів для досягнення-зменшення ваги на рівні автомобіля, зменшення споживання енергії та покращення запасу ходу та-економії палива. Ключ до реалізації цих переваг полягає у великому-розміріПрес-форми SMC.Якість конструкції прес-форми безпосередньо визначає продуктивність формування, тривалість виробничого циклу, коефіцієнт використання матеріалу та точність остаточного складання автомобіля, відповідність готових деталей.
I. Ринкові драйвери
Оскільки вітчизняні норми щодо викидів важких-вантажівок стають жорсткішими, а галузь логістики підвищує вимоги до-контролю енергозбереження транспортних засобів, аеродинамічна оптимізація стала основним пріоритетом для ітерації продуктів OEM. Обтічники вантажівок встановлені зверху та з обох боків кабіни. Направляючи повітряний потік, вони ефективно зменшують опір вітру за високих{4}}швидкісних умов руху та забезпечують економію пального на 3%-5%. Для нових-енергетичних важких вантажівок, обладнаних обтічниками, можна значно покращити запас ходу.
Листова формувальна суміш (SMC)має високу міцність, стійкість до атмосферних впливів і корозії, здатність цілісного формування для складних вигнутих поверхонь і легкі властивості. Поступово він став основним матеріалом і викликав стрімкий попит на прес-форми SMC.
Вітчизняна індустрія-комерційних транспортних засобів зміщується в бік персоналізації та швидкої ітерації багатьох моделей транспортних засобів. Обтічники для різних тракторів і вантажних автомобілів значно відрізняються за вигнутою-геометрією поверхні. Виробникам оригінального обладнання потрібні прес-форми, здатні до стабільного масового виробництва, а також швидкої модифікації для кількох версій. Це висуває вищі вимоги до постачальників прес-форм щодо компетенції одночасної розробки та швидкого-реагування на перегляд форми. Тим часом зростання експортних замовлень на комерційні транспортні засоби означає, що закордонні клієнти дотримуються суворих стандартів щодо допусків на розміри деталей, зовнішніх поверхонь класу -A та стійкості до старіння, що ще більше підвищує технічну планку для форм обтічників SMC.

II. Основні технічні проблеми для прес-форм
Дефлектор для вантажівок SMC — це тонкостінні SMC-компоненти великого розміру з великою кривизною з широкими загальними контурами та складними, різноманітними вигнутими переходами. Розвиток їх форми суттєво відрізняється від розвитку звичайних деталей SMC. Нижче наведено основні технічні проблеми. Націлюючись на ці больові точки галузі,JMJT MOLD КИТАЙ провів спеціальні технічні дослідження, щоб вирішити кожну складність пункт за пунктом.
1. Керування бігуном і наповненням
Обтічники мають хвилеподібні вигнуті поверхні з нерівномірно розподіленими локальними ребрами посилення та кріпильними виступами. Враховуючи обмежену текучість SMC-матеріалів, неправильне розташування воріт легко призведе до короткого удару, агломерації волокон і локальних дефектів -лінії зварювання. На етапі проектування,Цвіль JMJTвикористовує симуляцію-потоку матеріалу CAE для оптимізації положення розміщення заготовки, переливних канавок і-конструкцій дроселів. Це забезпечує синхронне просування фронту потоку під час стиснення, досягає повного заповнення порожнини та знижує кількість браку деталей.
2. Проектування вентиляційної системи
Повітря, що потрапляє під час стиснення закритої-форми, є основною причиною появи пухирів, точкових отворів і плям на поверхні готової продукції. Повітряні пастки, як правило, виникають у кутах і глибоких ребрах обтічників великої-кривини.Цвіль JMJTточно розташовує мікро-вентиляційні канавки та вентиляційні штифти. Для рішень преміум-класу вбудовані вакуумні вентиляційні системи для швидкої евакуації повітря всередині порожнини. Це гарантує якість зовнішньої поверхні класу-A та зменшує кількість операцій шліфування після-обробки.
3.Повний-зональний уніфікований контроль температури
Вікно процесу пресування-SMC коливається від 140 градусів до 160 градусів. Через велику площу поверхні форм для обтічників велика ймовірність різниці температур на поверхні форми. Надмірна місцева температура спричиняє-затверділу крихку смолу; недостатня температура призводить до неповного затвердіння та не-стандартних механічних характеристик деталей.Цвіль JMJT застосовує зональний внутрішній контур масла-для гомогенізації-температури лицьової поверхні та обмеження температурних відхилень. Це забезпечує послідовне затвердіння по всій формі, зменшує ризик викривлення та зберігає похибку розмірів у межах допустимого відхилення-OEM ±0,5 мм.
4. Зносостійкість і обробка поверхні
Порожнини для дефлекторної форми зазвичай використовують гарячу{0}}інструментальну сталь, оброблену за допомогою вакуумного гарту для досягнення твердості вище HRC50. У поєднанні з дзеркальним поліруванням і поверхневим покриттям сталь протистоїть ерозійному зносу скляних волокон. Він зберігає дзеркальні поверхні класу-A протягом тривалого-серійного виробництва, подовжує термін служби форм і скорочує витрати на часте обслуговування полірування.
5. Виймання з форми та чорновий{1}}кутовий дизайн
Обтічники містять численні вигнуті виточки та підсилюючі -ребра. Неправильна конструкція-нахилу під кутом може подряпати поверхні деталей або спровокувати утворення тріщин під час виймання з форми.Цвіль JMJT застосовує диференційовані кути осідання для основних вигнутих поверхонь і глибоких-зон ребер. Схема-системи виштовхування також оптимізована для-багатоточкового збалансованого виштовхування, щоб запобігти спотворенню-компонентів великого розміру під час виймання з форми.
III. Глибока інтеграція між формою та виробничою лінією
Високопродуктивна форма дефлектора для вантажівок SMC залежить не лише від статичної точності- обробки поверхні форми. Він має повністю відповідати реальним-умовам експлуатації ліній виробництва прес-форм-SMC-для бездоганної сумісності між інструментами та-виробництвом на місці.
На ранній стадії-розробки проекту,технічна команда ретельно збирає параметри наявного обладнання клієнтів, у тому числі такі ключові показники, як номінальний тоннаж гідравлічного преса, ефективний розмір валика, хід-відкриття-форми та паралельність валика. На основі цих даних розроблено цільову конструкцію загальної структури прес-форми, розташування порожнин і розподіл-сили затиску, пристосовуючи до стандартних параметрів процесу: тиск стиснення 310 МПа та 24-хвилинний цикл затвердіння. Також повністю враховані вимоги до автоматизованого виробництва. Професійна оптимізація реалізована для висоти прес-форми, механізмів виштовхування та-зазору для видалення деталей для підтримки інтелектуальних операцій, таких як автоматичне завантаження заготовок і робот-підбирання-деталей. Тривалість циклу кожного компонента ефективно скорочується, щоб задовольнити великі{13}}вимоги безперервного-виробництва щодо доставки деталей для комерційних автомобілів.
Потрібно кілька раундів ітераційного введення в експлуатаціюна етапі-випробування форми.Завдяки точному регулюванню об’єму переливу з переливних канавок, оптимізації положень вентиляційних отворів і характеристик вентиляційних-канавок порожнини, а також компенсації коефіцієнта усадки SMC відповідно до властивостей матеріалу, систематично усуваються типові дефекти формування, поширені у великих-деталях -, як-от викривлення, ямки на поверхні, пухирі, зварні лінії та локальні короткі удари. Після виготовлення прототипів перевірка не завершується простою перевіркою зовнішнього вигляду та розмірів. Проводиться подальша спільна валідація із замовником, яка охоплює перевірку жорсткості деталей, погодних характеристик на відкритому повітрі, адгезії-плівки та сумісності покриття. Комплексна продуктивність компонентів повністю перевірена. Після передачі прес-форми здійснюється пряме підключення до виробничих ліній клієнта для стабільного масового-виробництва. Це значно скорочує ітераційні цикли досліджень і розробок для OEM-компонентів-автомобілів і прискорює запуск нових-продуктів.
Отримавши вигоду відінтегрована можливість формування-стиснення, дефлектор вантажівки може сформувати кілька функціональних елементів за один крок: конструкції спойлера, монтажні втулки, ребра підсилення, пази для позиціонування тощо. Це замінює звичайні багато-компонентні болтові-з’єднання. Така технологія формування зменшує загальну кількість деталей і усуває численні подальші процедури, включаючи зварювання, склеювання та складання. Людино-години складання та витрати на робочу силу значно зменшуються, а також ризики якості, спричинені допусками на складання. Виробники компонентів досягають стійкого зниження загальних виробничих витрат, що є найбільшою конкурентною перевагою монолітного рішення для пресування-формування SMC порівняно з процесами сегментованого складання.
Дефлекторна форма для вантажівок SMCслужать критично важливою ланкою, що з’єднує технологію композитних-матеріалів із загальною ефективністю-комерційного автомобіля. Зважаючи на тенденції енергозбереження та електрифікації комерційних транспортних засобів, лише подолавши технічні перешкоди, включаючи заповнення-великої кривизни, вентиляцію, тепловий баланс і стійкість до зношування, збалансувавши продуктивність масового-виробництва та витрати на повний-життєвий цикл, можна забезпечити стабільність і надійністьЗовнішня частина SMCрішення, що підтримують високоякісний розвиток промисловості комерційних автомобілів Китаю.


